

20年专注 · 值得信赖 超声波焊接、塑料焊接工艺方案提供商
咨询电话: 0510-8821 1896

塑料托盘在仓储、物流和制造业中使用量巨大,常见材质为高密度聚乙烯(HDPE)和聚丙烯(PP)。在托盘的结构组装、局部修复以及复合结构连接中,焊接是重要的成型与加固手段。热板焊接作为一种成熟的热塑性塑料连接工艺,凭借焊缝致密、强度较高、无需额外填充材料等特点,被广泛应用于塑料托盘的面板与支脚连接、破损修补以及内衬件固定等场景。了解其原理与工艺控制要点,有助于提高托盘焊接质量和使用寿命。
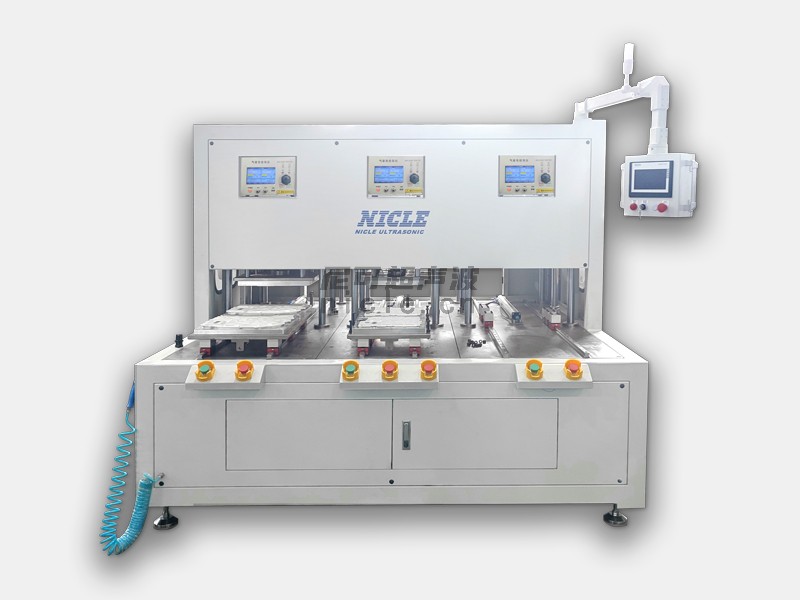
热板焊接的基本原理是利用加热板对两个待焊表面同时加热,使塑料表层达到熔融或软化状态,随后迅速移开加热板,将两件工件贴合加压,并在保压状态下冷却固化,从而形成连续焊缝。典型流程包括工件装夹与对位、加热板插入、加热熔融、加热板抽出、快速合模加压、保压冷却和卸件检查。对于塑料托盘这类尺寸较大的工件,通常需要专用工装夹具保证焊接面平行度和对位精度,加热板表面常覆有聚四氟乙烯防粘涂层,以避免熔融塑料粘附并减少清理停机时间。
工艺参数直接决定焊缝质量。以HDPE托盘为例,加热板温度通常设定在200℃左右,并需根据板厚、环境温度和材料牌号进行调整;加热时间、压合压力、合模速度和保压冷却时间同样需要匹配。温度过低或时间不足会造成熔融层过薄,焊缝强度下降;温度过高或加热过久则易引起材料降解、溢料和热变形。质量控制还应关注加热板表面温度均匀性、焊接面清洁度、工件定位精度以及压合时的平行度。焊后可通过外观检查、剥离或拉伸试验评估焊缝强度,对中空或密封结构还可进行气密性检测。
在塑料托盘领域,热板焊接的优势在于焊缝致密、密封性好,接头强度通常可接近母材,且不依赖焊条或胶粘剂,外观较为整洁。它适合焊接注塑托盘的面板与支脚、双层结构件、托盘内衬以及局部破损修复。不过,该工艺也存在明显局限:加热和冷却周期较长,能耗相对较高;大型托盘需要大台面设备或移动式焊接装置,工装投入较大;热影响区可能带来局部变形,对薄壁件和精度要求高的部位需谨慎控制。对于中空吹塑托盘的整体成型件,热板焊接更多用于局部修复而非整体制造。
总体来看,塑料托盘热板焊接是一项对参数和工装依赖较强的连接工艺。实际生产中应建立针对具体材质、板厚和接头形式的工艺规范,做好加热板温度校验、工件清洁和焊后检验。随着温控系统、伺服压合和自动化上下料技术的应用,热板焊接的稳定性和生产效率正在提升,为塑料托盘的制造与维修提供了可靠的技术支持。

江苏省无锡市新吴区锡泰路 216 号坤鼎未来智造园 18 栋

181 6892 0913

chen@nicle.cn
 联系我们
18168920913
 全国服务热线
 快速导航

