

20年专注 · 值得信赖 超声波焊接、塑料焊接工艺方案提供商
咨询电话: 0510-8821 1896

超声波焊接以其高效、环保、无需添加粘合剂等优势,广泛应用于塑料和金属连接。但实际生产中,焊接质量不稳定、强度波动、虚焊或过焊等问题时有发生,不仅影响产品一致性,也增加返修成本。要解决这些问题,需要从设备、材料、工艺参数和操作管理等方面系统排查。本文围绕常见不稳定因素进行分析,并给出针对性解决办法。
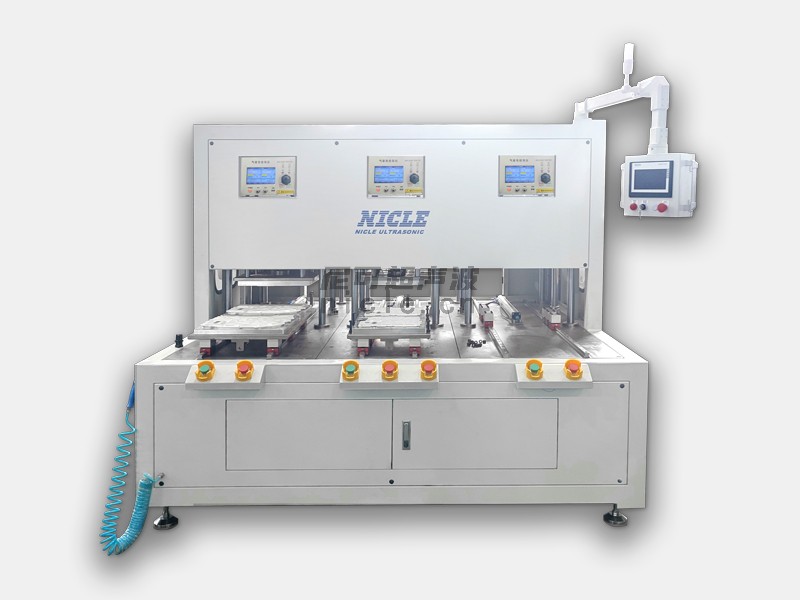
设备与模具因素是导致超声波焊接不稳定的首要原因。换能器、变幅杆和焊头若出现频率漂移、振幅衰减或谐振不良,传递到焊接界面的能量就会波动,造成焊接时好时坏。焊头磨损、表面花纹堵塞或与工件接触面不平行,也会使能量分布不均。此外,设备输出功率与工件不匹配、气压波动、冷却不足导致焊头过热等,都会让焊接过程难以重复。解决办法是定期检测设备谐振频率和振幅,校准功率输出,清洁和修磨焊头,确保焊头与工装同心、垂直;同时稳定气源压力,按规范控制连续工作时间并做好散热。
材料与工件设计同样关键。不同塑料的熔点和超声能量吸收率差异很大,吸湿性材料如尼龙、PET未充分干燥时,水分会汽化形成气泡,导致焊缝疏松;材料中玻纤、色母或脱模剂含量过高,也会削弱熔接效果。工件方面,焊接面设计不合理、定位松动、间隙过大或注塑件变形,都会使能量无法集中。解决办法包括:根据材料特性选择合适的焊接参数,对吸湿材料进行充分干燥,控制回用料和添加剂比例;优化焊线、导能筋和定位结构,保证工件尺寸稳定;在批量生产前进行小样验证,确认材料与工艺的匹配性。
工艺参数设置和现场操作不当是另一类常见诱因。振幅、焊接压力、下降速度、焊接时间和保压时间相互关联,任一参数偏离都会影响熔深和强度;参数凭经验随意调整、不同批次混用同一套参数,容易造成波动。操作中工件放置不到位、焊头未对准、工装松动或环境温湿度变化,也会引起异常。解决办法是建立标准化参数库,针对不同材料、不同工件分别固化参数,并通过试验设计确定工艺窗口;加强首件检验和过程巡检,规范上下料动作,定期检查工装夹具;对环境和材料批次变化进行记录,必要时微调参数。只有把设备维护、材料控制、工艺管理和人员操作结合起来,才能从根本上提升超声波焊接的稳定性。

江苏省无锡市新吴区锡泰路 216 号坤鼎未来智造园 18 栋

181 6892 0913

chen@nicle.cn
 联系我们
18168920913
 全国服务热线
 快速导航

