

20年专注 · 值得信赖 超声波焊接、塑料焊接工艺方案提供商
咨询电话: 0510-8821 1896

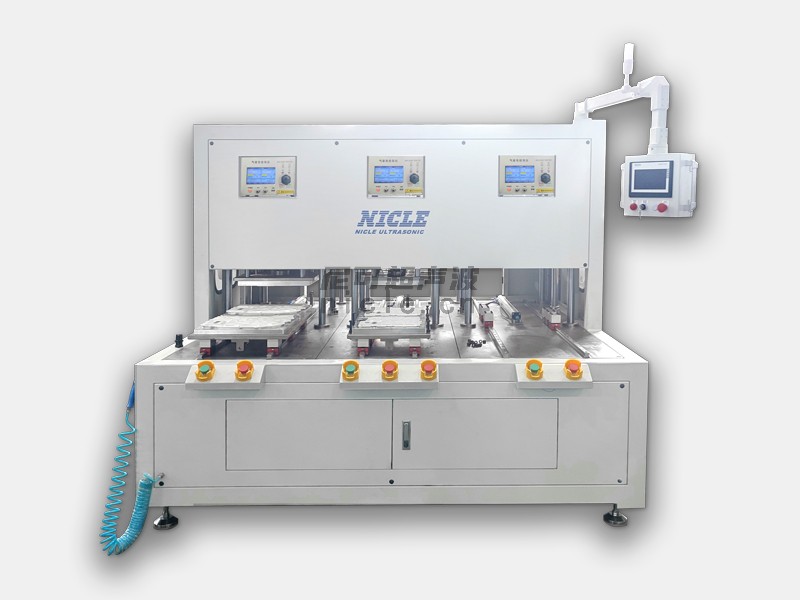
液流电池作为大规模长时储能的重要技术路线,近年来在新能源发电侧、电网侧和用户侧获得了越来越多的关注。在液流电池电堆的制造过程中,板极框是构成电堆内部流道与密封结构的关键部件,其连接质量直接影响电堆的密封性、内阻和使用寿命。传统的板极框连接方式包括胶粘、热熔和机械紧固等,但这些方法在效率、一致性和长期可靠性方面存在一定局限。超声波焊接技术凭借其非接触式加热、局部熔接、节拍快、无附加材料等优势,正逐步成为液流电池板极框连接的优选工艺,为电堆制造的自动化与品质提升提供了新的解决路径。
液流电池板极框通常由高分子材料(如聚乙烯、聚丙烯、改性工程塑料等)注塑或机加工而成,其结构中含有细密的流道、密封槽和定位特征。超声波焊接利用高频机械振动在焊接界面产生摩擦热,使塑料局部熔融并在压力作用下实现分子层面的结合。对于板极框而言,这一过程可以在不损伤流道几何形状的前提下完成边框与隔膜、双极板或相邻框体之间的密封连接。由于热量仅在焊接界面附近产生,材料整体的热影响区较小,能够有效避免框体翘曲变形和流道尺寸失真,保证电堆装配精度。
在工艺实施层面,液流电池板极框超声波焊接需要重点关注几个方面。首先是焊头(超声波模具)的设计,需根据板极框的焊缝走向和截面形状定制焊头轮廓,确保振幅分布均匀,避免出现局部虚焊或过焊。其次是焊接参数的匹配,包括振幅、频率、焊接压力、熔接时间和保压时间等,不同材料体系和框体厚度需要针对性的参数窗口。再次是接头结构设计,通常采用导能筋(能量导向结构)来引导熔融材料流动,形成可靠的密封焊缝。此外,焊接工装夹具的定位精度对保证流道对位和密封面贴合同样至关重要,尤其在大尺寸板极框焊接中,平面度和夹紧力分布需要精细控制。
从应用价值来看,超声波焊接为液流电池板极框制造带来了多方面的提升。其焊接过程无需胶粘剂或密封圈,减少了材料兼容性问题和老化风险,有助于提高电堆的长期密封可靠性;焊接节拍通常在数秒至数十秒之间,适合批量化生产线的节拍要求;焊接质量可通过位移、压力、能量等过程参数进行实时监控,便于建立质量追溯体系。同时,该工艺易于与自动化上下料、视觉定位和在线检测集成,为液流电池电堆的智能制造打下基础。需要注意的是,焊接工艺的开发仍需结合具体材料牌号、框体结构和电堆工况进行验证,通过密封性测试、拉伸强度测试和耐电解液腐蚀测试等手段确认工艺可靠性。
总体而言,超声波焊接技术在液流电池板极框连接中展现出良好的工艺适应性和工程应用前景。随着液流电池产业向规模化、标准化方向发展,板极框焊接工艺的稳定性、一致性和效率将成为电堆制造成本与品质竞争的重要环节。持续优化焊头设计、参数控制和在线质量监控,推动超声波焊接与自动化产线深度融合,将有助于提升液流电池电堆的整体制造水平,为长时储能技术的规模化应用提供有力支撑。

江苏省无锡市新吴区锡泰路 216 号坤鼎未来智造园 18 栋

181 6892 0913

chen@nicle.cn
 联系我们
18168920913
 全国服务热线
 快速导航

